Secteurs que nous accompagnons

Exécution en Chine de la validation technique à la production en série

Nous maîtrisons révisions, outillages, répétabilité, procédés spéciaux, traçabilité et changements de l’échantillon à la série. APQP et PPAP ne s’appliquent que sur exigence explicite.

Exécution en Chine de la validation technique à la production en série

Secteurs que nous accompagnons

Périmètre d’achat habituel

Les objets ci-dessous sont représentatifs ; le périmètre final est confirmé selon le plan, la spécification et l’application.

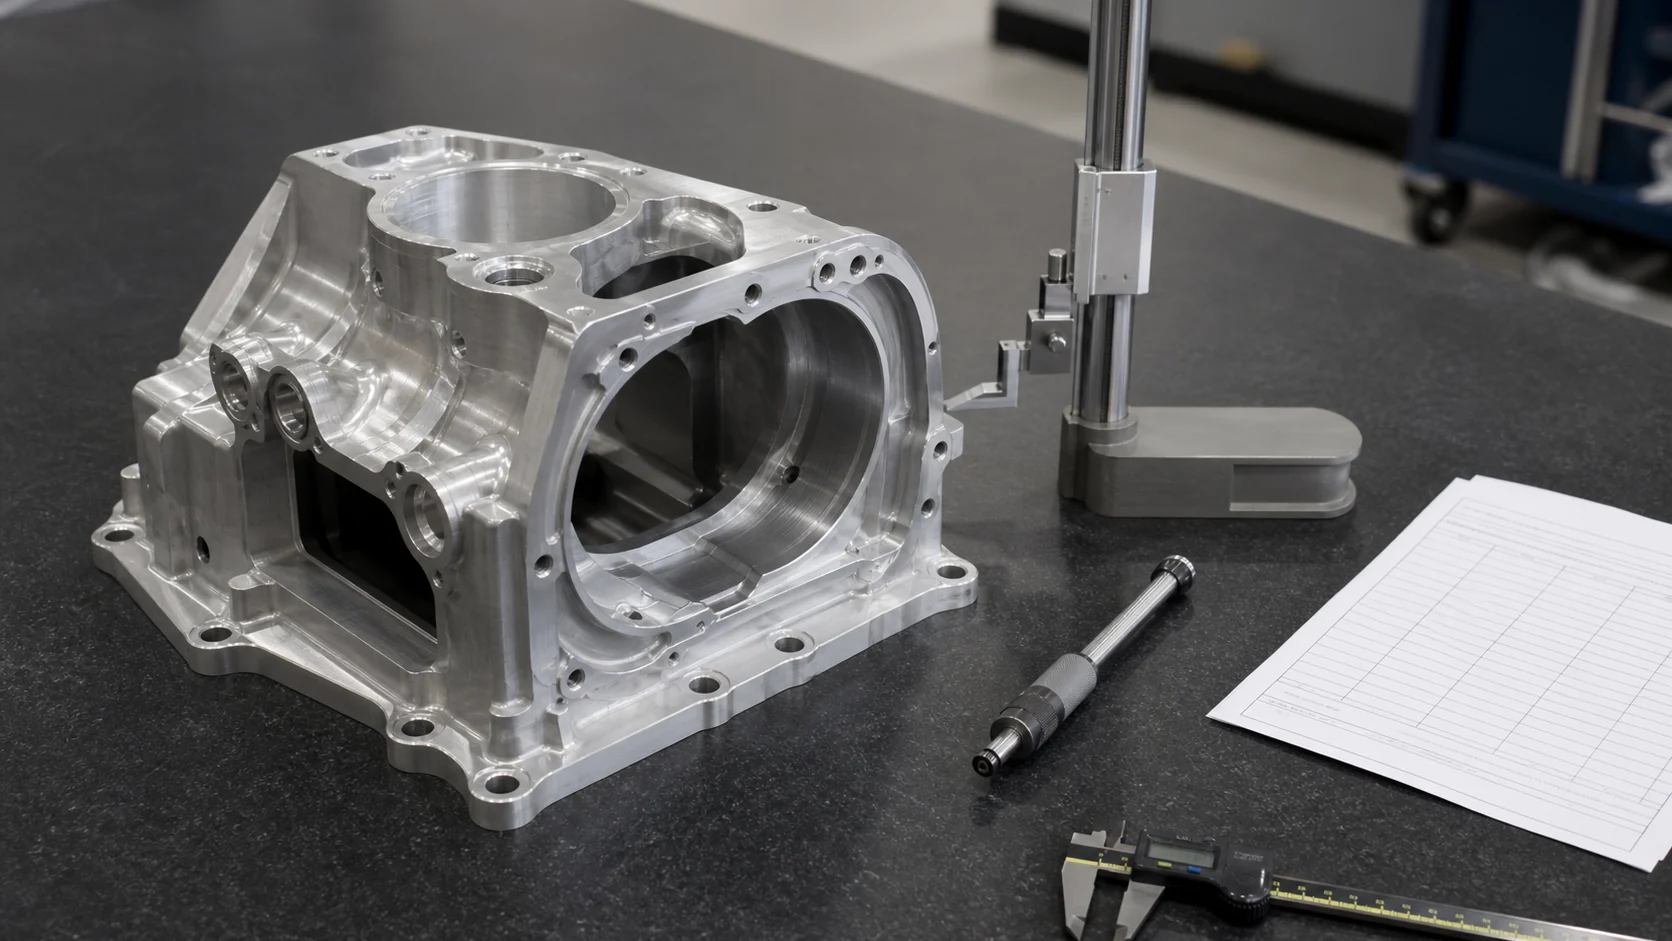
01Carter usinés
02Arbres et engrenages
03Moyeux et supports
04Pièces embouties
05Capots en tôle
06Pièces soudées
07Bruts
08Fixations
09Outillages et calibres
10Rechanges et pièces de série

Parcours de fabrication habituel

Parcours de fabrication habituel

Le parcours est établi avant le chiffrage afin de maintenir les interfaces, les preuves et les responsabilités entre fournisseurs.

  1. 01Révision technique
  2. 02Planification outillage et procédé
  3. 03Matière et brut
  4. 04Échantillon ou première pièce
  5. 05Validation du procédé
  6. 06Série
  7. 07Maîtrise des changements
  8. 08Validation finale
Équipements automobiles, ferroviaires et de transport — Matière et brut
Équipements automobiles, ferroviaires et de transport — Points de contrôle critiques

Points de contrôle critiques

Points de contrôle critiques

Les contrôles suivent l’application et précisent le point vérifié, son importance et les preuves à conserver.

Applications automobiles

L’attention porte sur l’indice du plan, les caractéristiques spéciales, la traçabilité de la matière et du lot, les outillages et calibres, la stabilité et la répétabilité du procédé. APQP, PPAP, le plan de contrôle, la capabilité du procédé et l’analyse du système de mesure ne s’appliquent que si le client ou le projet l’exige explicitement.

Applications ferroviaires et de transport

L’attention porte sur la qualification du fournisseur, le contrôle de première pièce, le soudage et les procédés spéciaux, la traçabilité, les changements de production, les enregistrements de contrôle et la validation finale. Les pièces critiques pour la sécurité sont évaluées individuellement.

01

Révision et caractéristiques spéciales

QuoiVérifier dernier plan, modifications, repérage des caractéristiques spéciales et contrôles associés.

PourquoiLa perte de maîtrise crée dérive série, risque fonctionnel et validation finale erronée.

PreuvePlans maîtrisés, modifications, liste des caractéristiques et approbations.

02

Matière, lot et traçabilité

QuoiConfirmer la continuité entre matière, lot de pièces, opérations et marquage final.

PourquoiUne rupture empêche isolement, analyse de cause et définition d’un rappel.

PreuveCertificats, registre des lots, gammes, photos de marquage et dossier final.

03

Outillages, moules et calibres

QuoiContrôler identification, état, étalonnage, entretien et indice applicable.

PourquoiUsure, dérive ou mauvais indice répète le même défaut sur le lot.

PreuveRegistre, étalonnage, entretien et résultat de première pièce.

04

Première pièce et stabilité du procédé

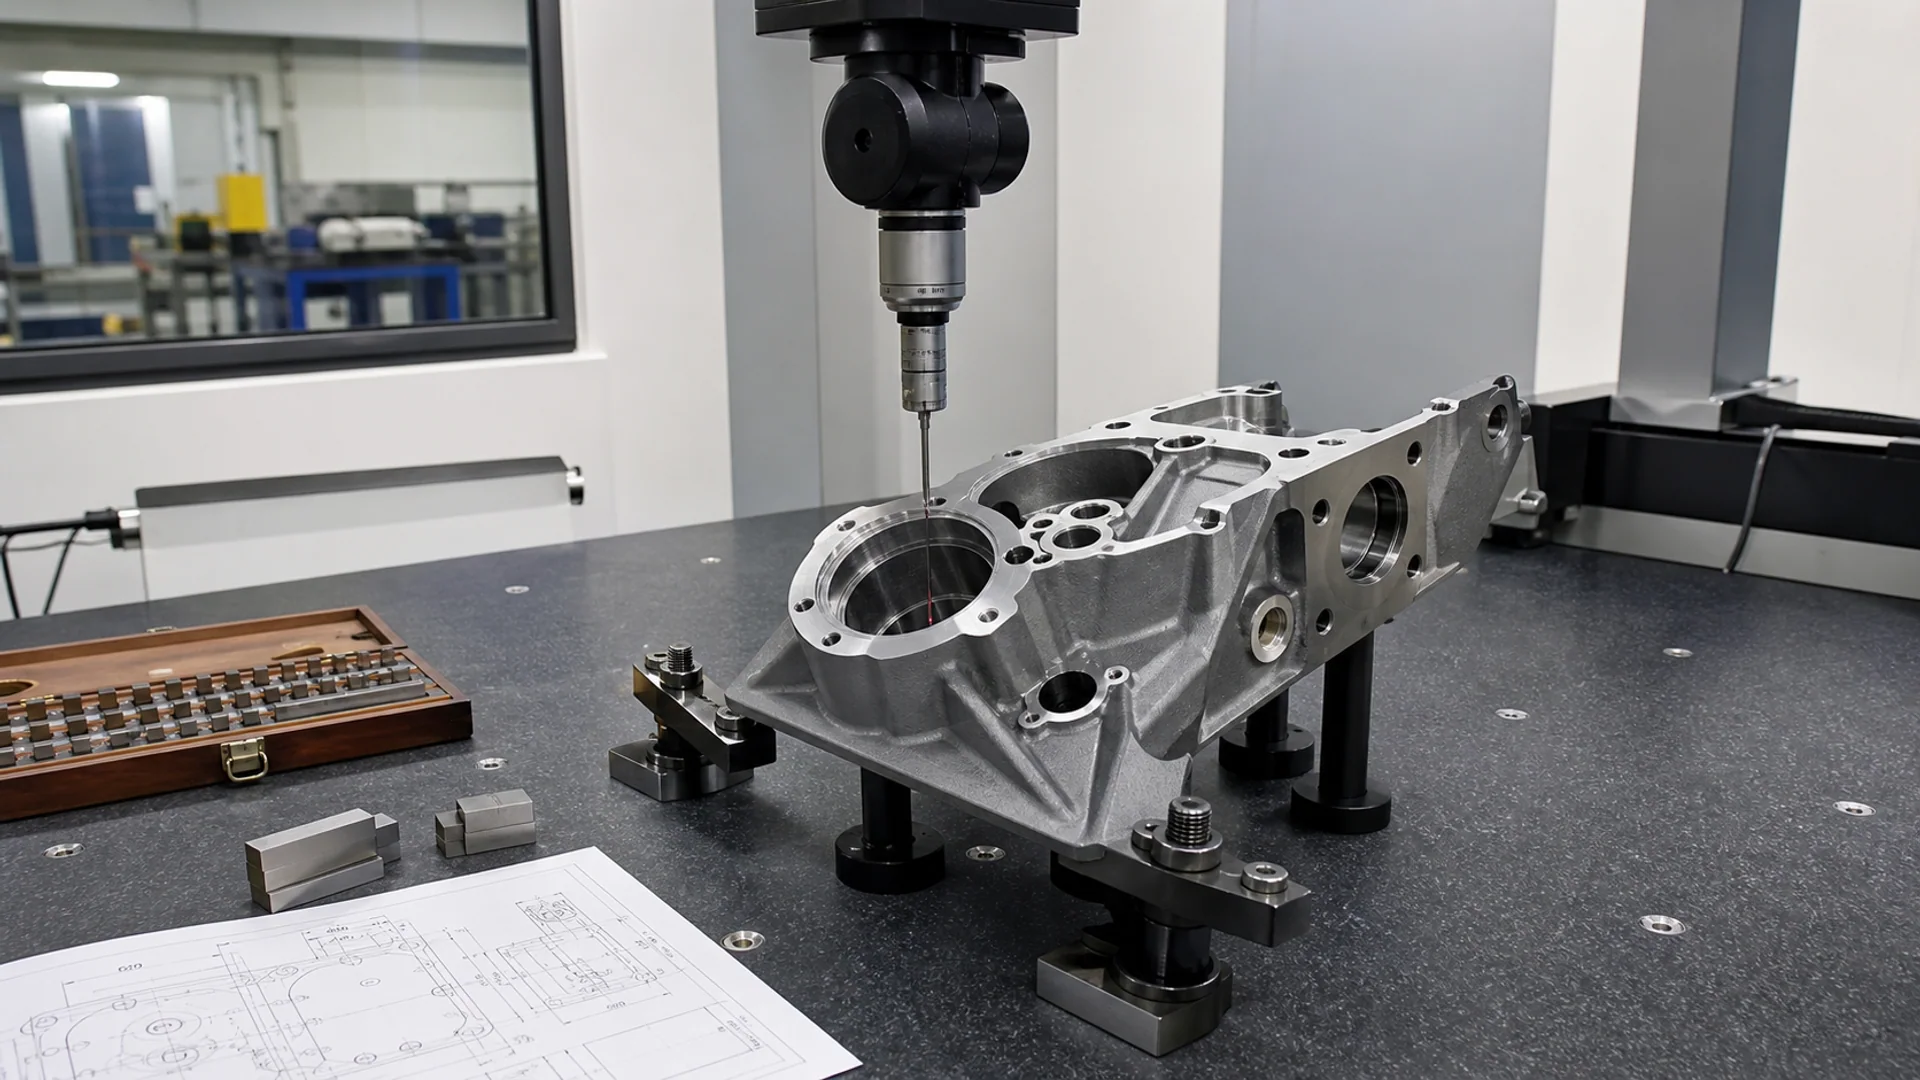
QuoiConfirmer première pièce, paramètres, fréquence et stabilité ou répétabilité en série.

PourquoiUne pièce conforme ne prouve pas la stabilité ; la dérive concentre des défauts ultérieurs.

PreuveRapport initial, relevés, tendances, capabilité ou échantillonnage requis.

05

Soudage et autres procédés spéciaux

QuoiVérifier capacité, personnel, équipements, paramètres, matières et approbations.

PourquoiLe résultat ne peut généralement pas être validé par le seul contrôle dimensionnel final.

PreuveDocuments procédé, qualifications, dossiers de lot et validation.

06

Modification de production et validation finale

QuoiConfirmer l’approbation des changements de matière, procédé, outil, fournisseur, site ou contrôle.

PourquoiUn changement non maîtrisé invalide première pièce, PPAP ou validation antérieure.

PreuveDemande, analyse d’impact, revalidation ou approbation et validation finale finale.
Travaux dont nous assumons la responsabilité

Travaux dont nous assumons la responsabilité

La séquence reste visible tandis que la profondeur de contrôle, les qualifications et les preuves sont définies pour chaque projet.

01

Revue des exigences et des plans

02

Recherche de fournisseur ou évaluation du fournisseur existant

03

Revue du parcours et de la base du chiffrage

04

Clarification technique et confirmation du périmètre

05

Vérification de l’échantillon ou de la première pièce

06

Exécution des jalons de production et de qualité

07

Traitement des non-conformités et actions correctives

08

État de préparation à la libération et à l’expédition

Applications adaptées

Situations courantes adaptées à ce modèle d’exécution en Chine.

  • Pièces automobiles avec méthodes qualité définies par le client
  • Pièces ferroviaires et de transport avec contrôle de première pièce
  • Production répétitive ou en série avec changements maîtrisés

Éléments à fournir

Informations initiales non confidentielles nécessaires à une première revue utile.

  • Plan en vigueur et indice de révision
  • Exigences matière, procédé et performance
  • Quantité et perspective de commandes répétées
  • Calendrier cible et destination
  • Informations sur le fournisseur, l’offre ou l’échantillon
  • Exigences de contrôle, documentation et qualification

Qualifications et responsabilité

Morning Sunlight peut mettre en œuvre le PPAP, le contrôle de première pièce et les exigences qualité du client lorsqu’ils sont spécifiés. Nous ne revendiquons aucune certification IATF 16949, ISO 22163 ni de construction de véhicules ferroviaires. Les pièces critiques pour la sécurité sont évaluées au cas par cas.

Commencez par le besoin, le plan ou le fournisseur existant.

Avant de confirmer le périmètre, nous examinons le parcours, la situation du fournisseur, les preuves requises et les limites de responsabilité.

Soumettez vos besoins