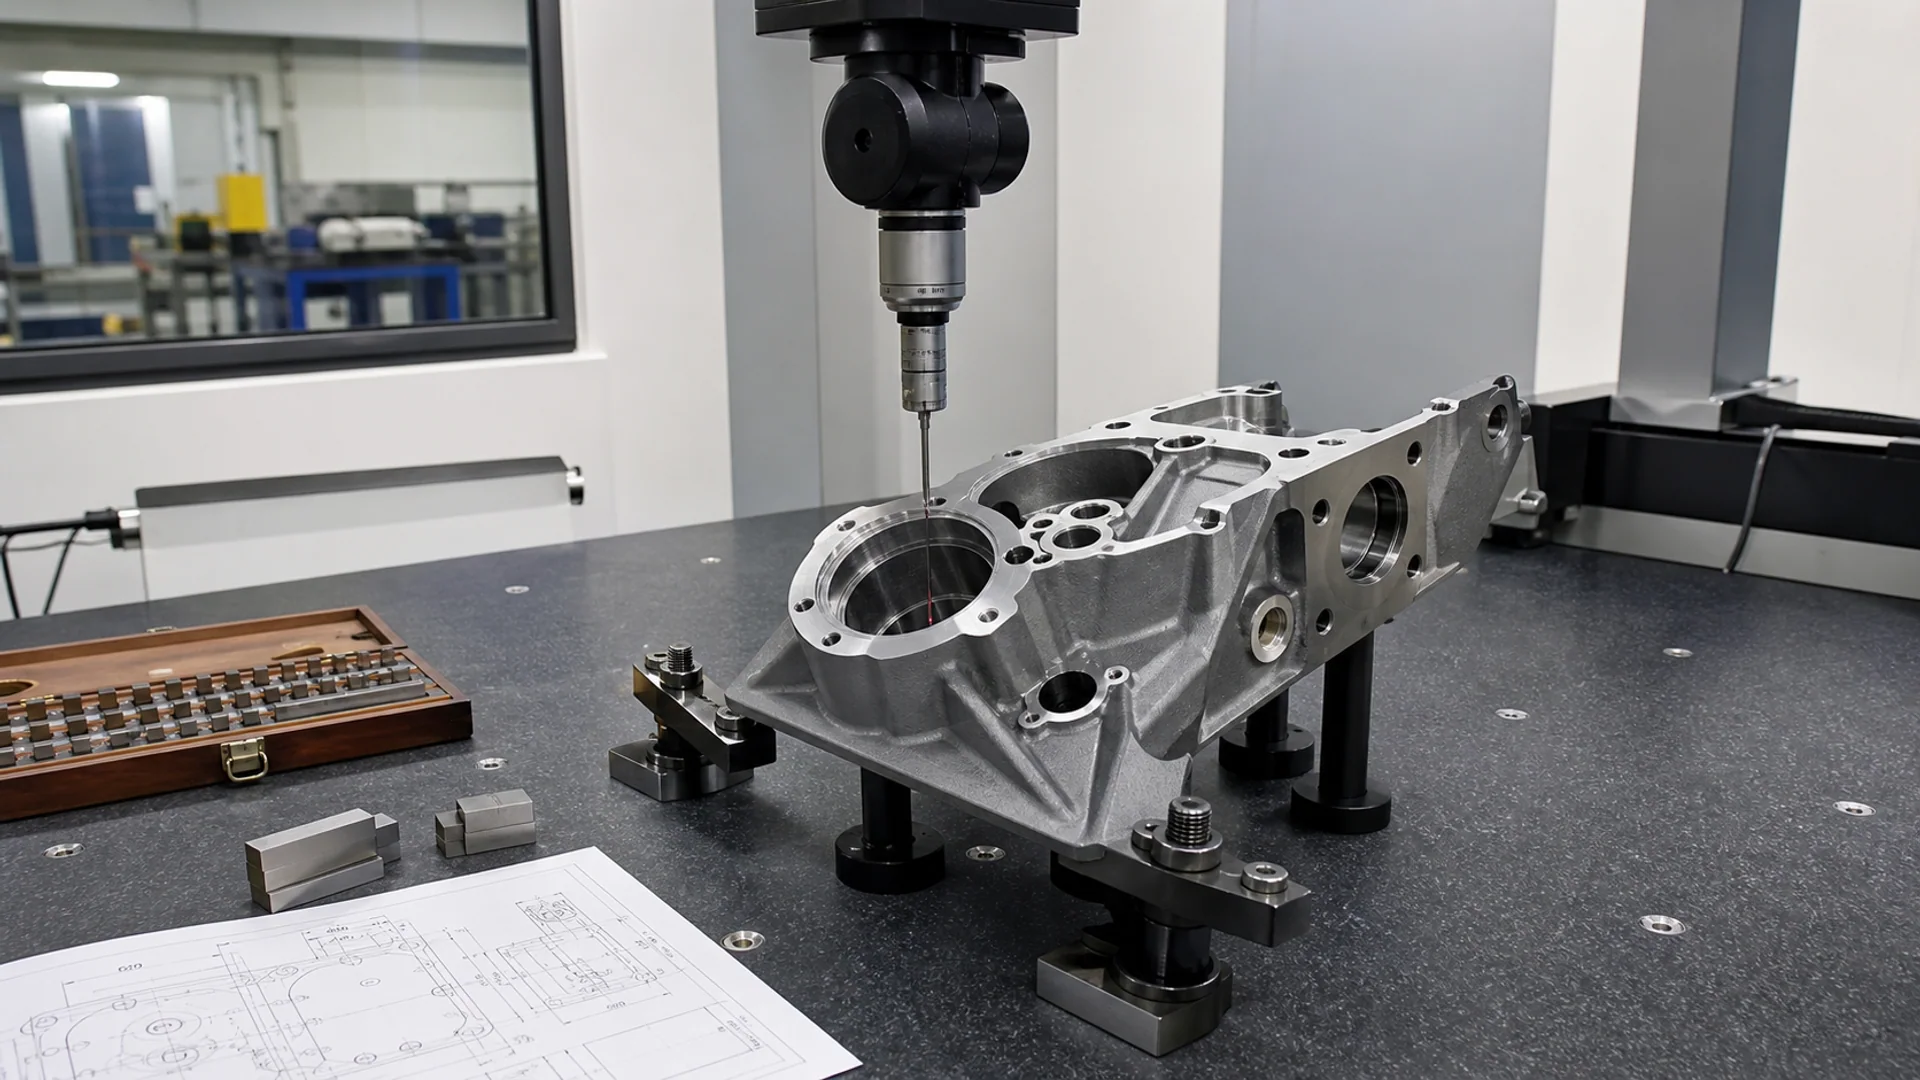
Branchen, die wir unterstützen

Fertigungsumsetzung in China von der technischen Freigabe bis zur Serie

Wir steuern Revisionen, Werkzeuge, Wiederholbarkeit, Sonderprozesse, Rückverfolgbarkeit und Änderungen vom Muster bis zur Serie. APQP und PPAP gelten nur bei ausdrücklicher Projektanforderung.

Fertigungsumsetzung in China von der technischen Freigabe bis zur Serie

Branchen, die wir unterstützen

Typischer Beschaffungsumfang

Nachfolgend stehen typische Teile; der endgültige Umfang richtet sich nach Zeichnung, Spezifikation und Anwendung.

01Bearbeitete Gehäuse
02Wellen und Zahnräder
03Naben und Halter
04Stanzteile
05Blechabdeckungen
06Schweißteile
07Rohteile
08Befestiger
09Werkzeuge und Lehren
10Ersatz- und Serienteile

Typische Fertigungsroute

Typische Fertigungsroute

Die Route wird vor der Kalkulation geklärt, damit Schnittstellen, Nachweise und Verantwortung zwischen Lieferanten verbunden bleiben.

  1. 01Technische Revision
  2. 02Werkzeug- und Prozessplanung
  3. 03Material und Rohteil
  4. 04Muster oder Erstmuster
  5. 05Prozessvalidierung
  6. 06Serie
  7. 07Änderungssteuerung
  8. 08Freigabe
Automobil-, Schienen- und Transportausrüstung — Material und Rohteil
Automobil-, Schienen- und Transportausrüstung — Kritische Kontrollpunkte

Kritische Kontrollpunkte

Kritische Kontrollpunkte

Die Kontrollen folgen der Anwendung und benennen Prüfung, Bedeutung und erforderlichen Nachweis.

Automobilanwendungen

Im Mittelpunkt stehen Zeichnungsrevision, besondere Merkmale, Material- und Chargenrückverfolgbarkeit, Werkzeuge und Lehren sowie Prozessstabilität und Wiederholbarkeit. APQP, PPAP, Control Plan, Prozessfähigkeit und Messsystemanalyse gelten nur, wenn Kunde oder Projekt sie ausdrücklich fordern.

Schienen- und Transportanwendungen

Im Mittelpunkt stehen Lieferantenqualifikation, Erstmusterprüfung, Schweißen und Sonderprozesse, Rückverfolgbarkeit, Produktionsänderungen, Prüfaufzeichnungen und abschließende Freigabe. Sicherheitskritische Bauteile werden einzeln bewertet.

01

Revision und besondere Merkmale

WasAktuelle Zeichnung, technische Änderung, Kennzeichnung besonderer Merkmale und zugehörige Kontrollen abgleichen.

WarumKontrollverlust erzeugt Serienabweichung, Funktionsrisiko und falsche Freigabe.

NachweisGelenkte Zeichnung, Änderungen, Merkmalliste und Freigaben.

02

Werkstoff, Charge und Rückverfolgbarkeit

WasDurchgängige Verbindung von Material, Teilecharge, Prozesslauf und Endkennzeichnung bestätigen.

WarumEine Lücke verhindert Chargensperre, Ursachenanalyse und Festlegung eines Rückrufumfangs.

NachweisZeugnisse, Chargenregister, Laufkarten, Kennzeichnungsfotos und Endrückverfolgung.

03

Werkzeuge, Formen und Lehren

WasNummer, Zustand, Kalibrierung, Wartung und Revisionsgültigkeit von Werkzeugen, Formen und Lehren prüfen.

WarumVerschleiß, Fehlkalibrierung oder falsche Version wiederholt denselben Fehler in der Serie.

NachweisWerkzeugregister, Kalibrierung, Wartung und Erstmusterergebnis.

04

Erstmuster und Prozessstabilität

WasErstmuster, Schlüsselparameter, Stichprobenfrequenz sowie Stabilität und Wiederholbarkeit prüfen.

WarumEin Gutteil beweist keine stabile Serie; Drift kann gebündelte Folgefehler erzeugen.

NachweisErstmusterbericht, Regelkarten, Trends, Prozessfähigkeit oder Stichprobendaten.

05

Schweißen und weitere Sonderprozesse

WasLieferantenfähigkeit, Personal, Anlagen, Parameter, Werkstoffe und Freigaben je Sonderprozess prüfen.

WarumDas Ergebnis lässt sich meist nicht allein durch Endmassprüfung vollständig verifizieren.

NachweisProzessunterlagen, Personal-/Anlagenqualifikation, Chargendaten und Validierung.

06

Produktionsänderung und Freigabe

WasGenehmigung von Material-, Prozess-, Werkzeug-, Lieferanten-, Standort- und Prüfmethodenänderungen bestätigen.

WarumEine ungelenkte Änderung entwertet Erstmuster, PPAP oder frühere Validierung.

NachweisÄnderungsantrag, Auswirkungsprüfung, Neuvalidierung oder Freigabe und Endfreigabeprotokoll.
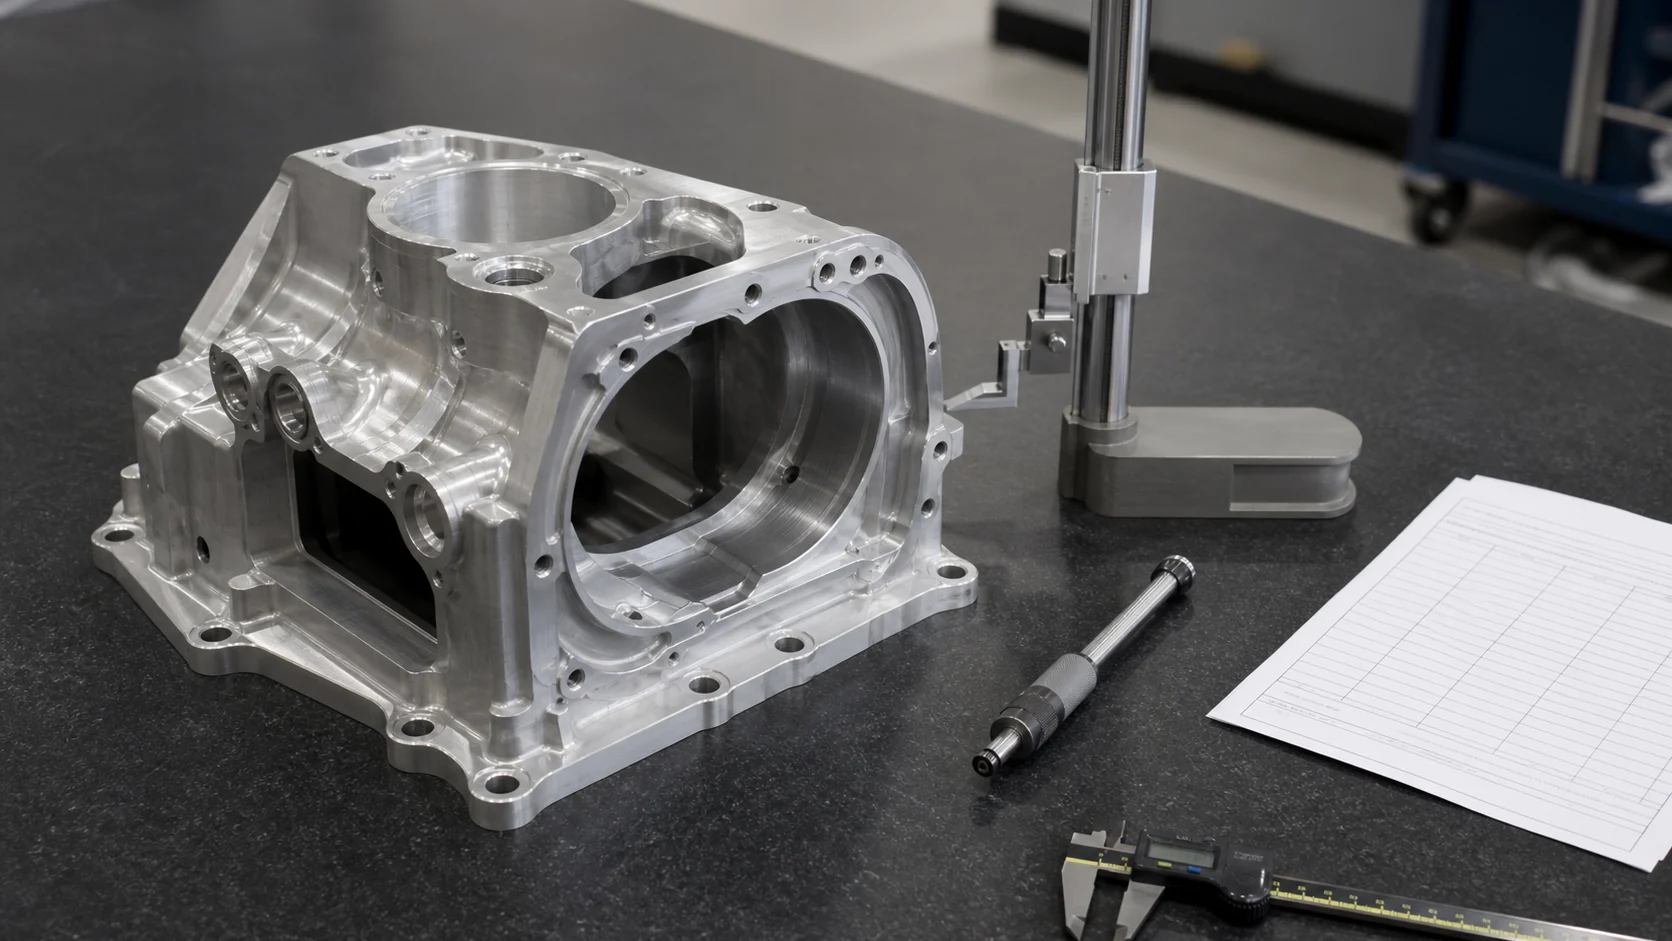
Arbeiten, für die wir verantwortlich sind

Arbeiten, für die wir verantwortlich sind

Der Ablauf bleibt transparent; Prüftiefe, Qualifikationen und Nachweise werden projektspezifisch festgelegt.

01

Anforderungs- und Zeichnungsprüfung

02

Lieferantensuche oder Bewertung des bestehenden Lieferanten

03

Prüfung von Fertigungsroute und Kalkulationsgrundlage

04

Technische Klärung und Umfangsbestätigung

05

Muster- oder Erstmusterprüfung

06

Ausführung von Produktionsmeilensteinen und Qualität

07

Behandlung von Abweichungen und Korrekturmaßnahmen

08

Freigabebereitschaft und Versandvorbereitung

Geeignete Einsatzfälle

Typische Situationen für dieses Ausführungsmodell in China.

  • Automobilteile mit festgelegten Kundenmethoden für Qualität
  • Schienen- und Transportteile mit Erstmusterprüfung
  • Wiederhol- oder Serienfertigung mit gelenkter Änderung

Benötigte Ausgangsdaten

Nicht vertrauliche Ausgangsdaten für eine belastbare Erstprüfung.

  • Aktuelle Zeichnung und Revisionsstand
  • Werkstoff-, Prozess- und Leistungsanforderungen
  • Menge und erwartete Wiederholbedarfe
  • Zieltermin und Lieferort
  • Bekannter Lieferant, Angebot oder Muster
  • Prüf-, Dokumentations- und Qualifikationsanforderungen

Hinweis zu Qualifikationen und Verantwortung

Morning Sunlight kann PPAP, Erstmusterprüfung und Kundenanforderungen an die Qualität umsetzen, wenn sie festgelegt sind. Wir beanspruchen keine Zertifizierung nach IATF 16949, ISO 22163 oder für die Herstellung von Schienenfahrzeugen. Sicherheitskritische Bauteile werden einzeln bewertet.

Beginnen Sie mit Anforderung, Zeichnung oder bestehendem Lieferanten.

Vor der Festlegung des Arbeitsumfangs prüfen wir Fertigungsroute, Lieferantensituation, erforderliche Nachweise und Verantwortungsgrenzen.

Anforderungen übermitteln