Sectores a los que prestamos apoyo

Ejecución en China desde la aprobación técnica hasta la producción en serie

Controlamos revisiones, utillaje, repetibilidad, procesos especiales, trazabilidad y cambios desde la muestra hasta la serie. APQP y PPAP se aplican solo por requisito expreso.

Ejecución en China desde la aprobación técnica hasta la producción en serie

Sectores a los que prestamos apoyo

Alcance habitual de compra

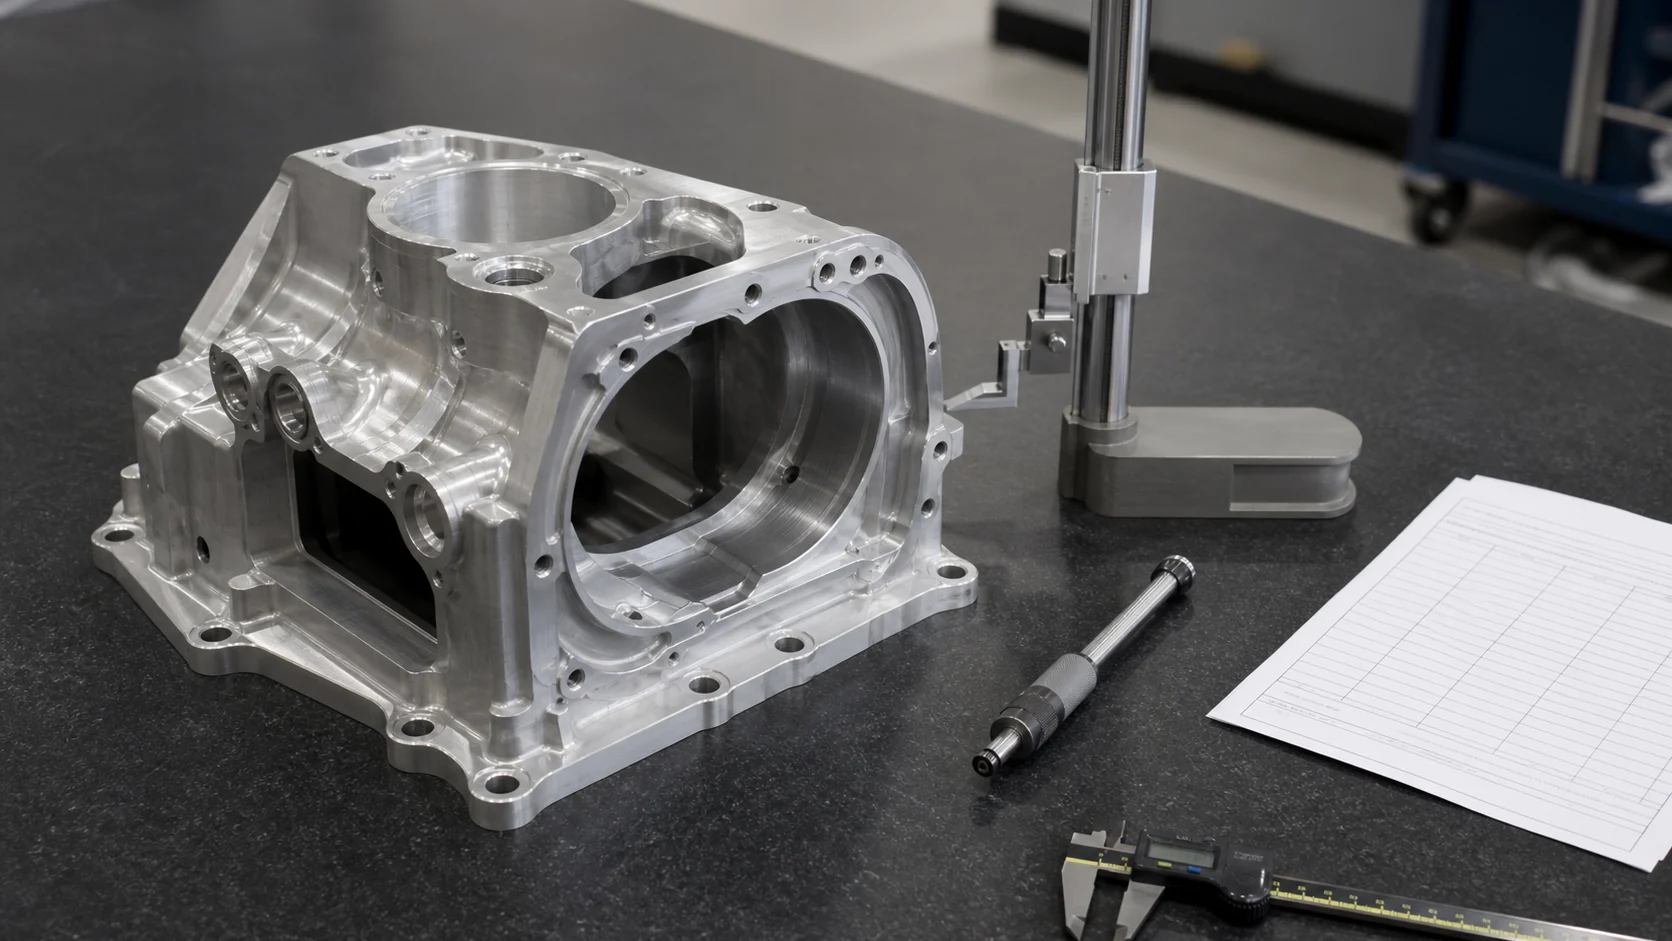
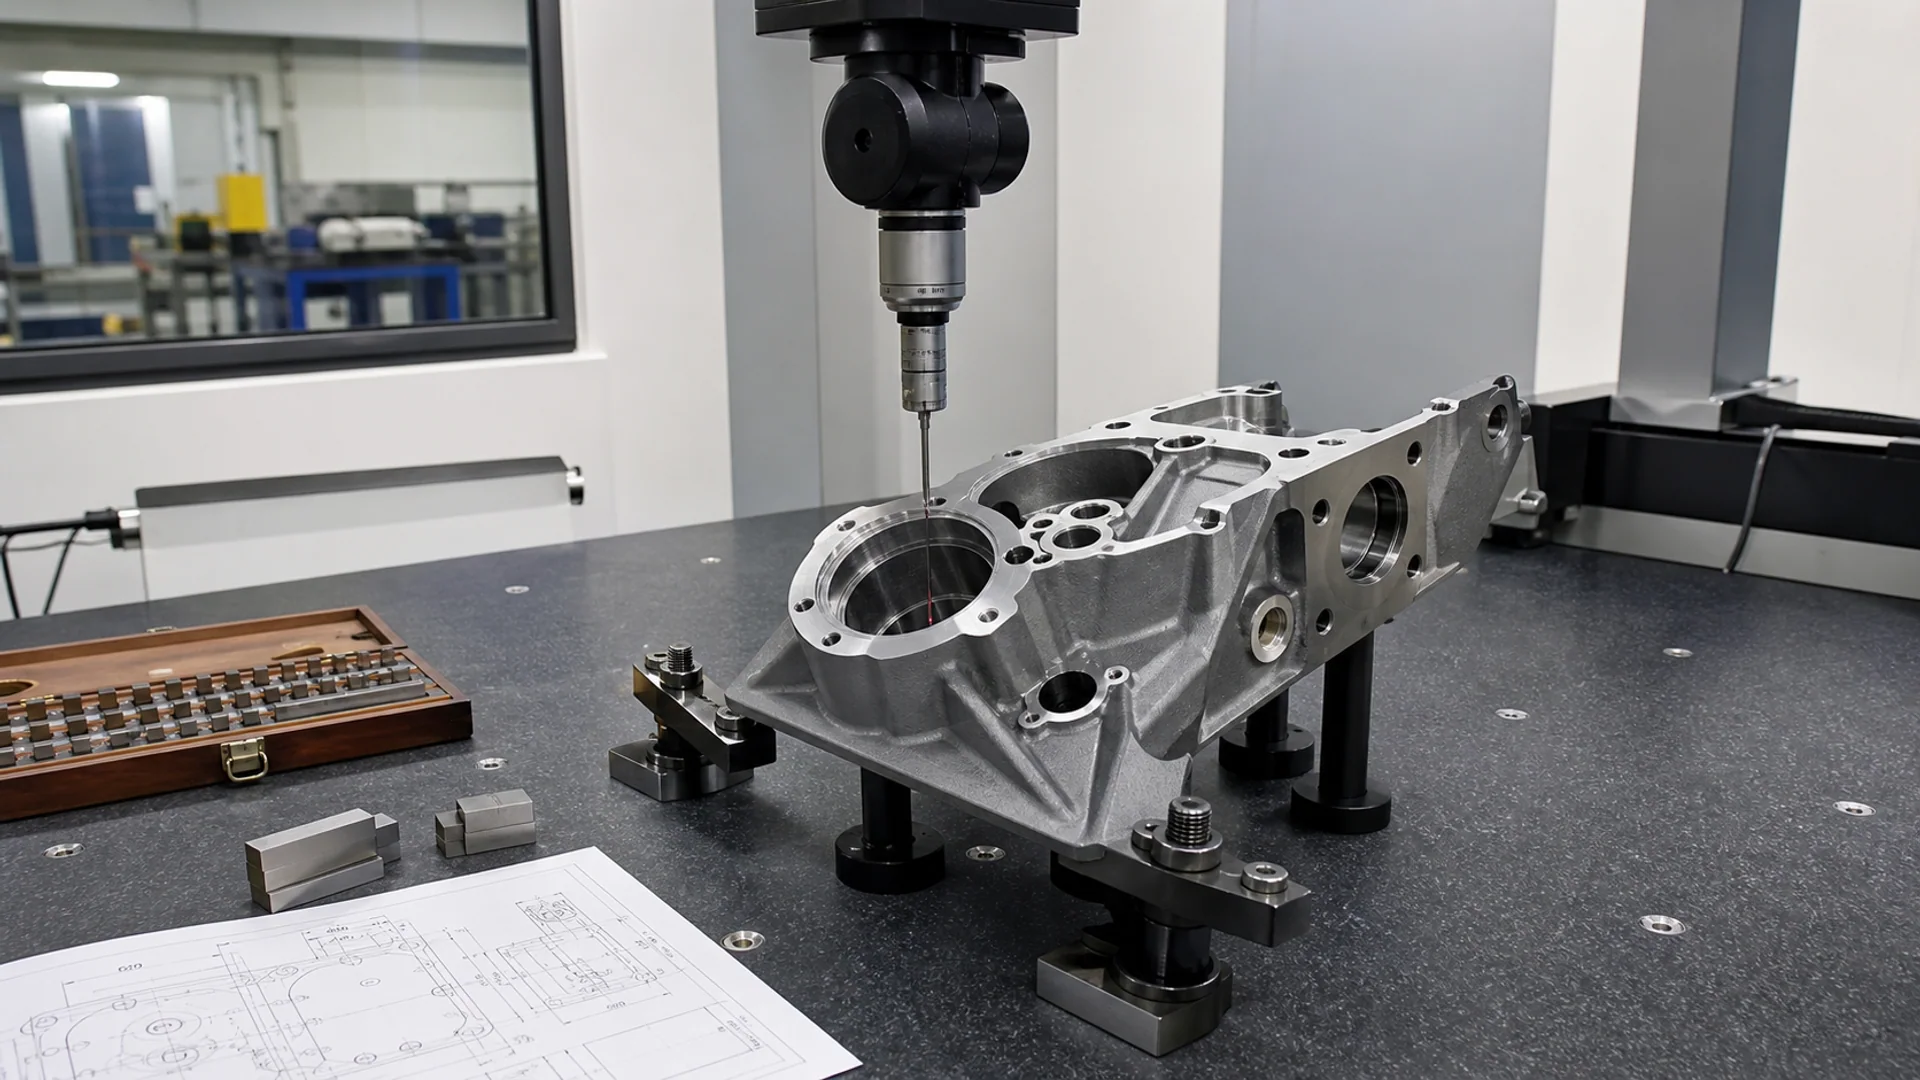
Se muestran objetos representativos; el alcance final se confirma con el plano, la especificación y la aplicación.

01Carcasas mecanizadas
02Ejes y engranajes
03Cubos y soportes
04Estampaciones
05Cubiertas de chapa
06Soldaduras
07Brutos
08Fijaciones
09Utillaje y calibres
10Repuestos y piezas de serie

Ruta habitual de fabricación

Ruta habitual de fabricación

La ruta se establece antes de cotizar para mantener conectadas interfaces, evidencias y responsabilidades.

  1. 01Revisión técnica
  2. 02Plan de utillaje y proceso
  3. 03Material y bruto
  4. 04Muestra o primera pieza
  5. 05Validación del proceso
  6. 06Producción en serie
  7. 07Control de cambios
  8. 08Aprobación final
Equipos automotrices, ferroviarios y de transporte — Material y bruto
Equipos automotrices, ferroviarios y de transporte — Puntos críticos de control

Puntos críticos de control

Puntos críticos de control

Los controles se vinculan a la aplicación e indican qué revisar, por qué importa y qué evidencia conservar.

Aplicaciones de automoción

Se presta atención a la revisión del plano, las características especiales, la trazabilidad del material y lote, el utillaje y los calibres, la estabilidad y la repetibilidad del proceso. APQP, PPAP, el plan de control, la capacidad del proceso y el análisis del sistema de medición se aplican solo cuando el cliente o el proyecto lo exige expresamente.

Aplicaciones ferroviarias y de transporte

Se presta atención a la cualificación del proveedor, la inspección de primera pieza, la soldadura y procesos especiales, la trazabilidad, los cambios de producción, los registros de inspección y la aprobación final. Las piezas críticas para la seguridad se evalúan individualmente.

01

Revisión y características especiales

QuéComprobar último plano, cambios, marcado especial y controles asociados.

Por quéLa pérdida de control causa desviación en serie, riesgo funcional y aprobación final errónea.

EvidenciaPlanos, cambios, lista de características y aprobaciones.

02

Material, lote y trazabilidad

QuéConfirmar continuidad entre material, lote, operaciones y marcado final.

Por quéUna ruptura impide aislar, analizar causa o definir alcance de retirada.

EvidenciaCertificados, registro de lotes, hojas de ruta, fotos y trazabilidad final.

03

Utillaje, moldes y calibres

QuéRevisar identificación, estado, calibración, mantenimiento y revisión aplicable.

Por quéDesgaste, desajuste o versión incorrecta repite el defecto en todo el lote.

EvidenciaRegistro, calibración, mantenimiento y resultado de primera pieza.

04

Primera pieza y estabilidad

QuéConfirmar primera pieza, parámetros, frecuencia y estabilidad o repetibilidad en serie.

Por quéUna pieza conforme no demuestra estabilidad; la deriva concentra defectos posteriores.

EvidenciaInforme inicial, controles, tendencias, capacidad o muestreo requerido.

05

Soldadura y procesos especiales

QuéVerificar capacidad, personal, equipos, parámetros, materiales y aprobaciones.

Por quéEl resultado no suele poder verificarse totalmente mediante cotas finales.

EvidenciaDocumentos de proceso, cualificaciones, registros de lote y validación.

06

Cambio de producción y aprobación final

QuéConfirmar aprobación de cambios de material, proceso, útil, proveedor, lugar o inspección.

Por quéUn cambio no controlado invalida primera pieza, PPAP o validación previa.

EvidenciaSolicitud, impacto, revalidación o aprobación y registro de aprobación final.
Trabajos de los que nos responsabilizamos

Trabajos de los que nos responsabilizamos

La secuencia permanece visible y la profundidad de inspección, las cualificaciones y las evidencias se definen para cada proyecto.

01

Revisión de requisitos y planos

02

Búsqueda de proveedor o evaluación del existente

03

Revisión de la ruta y base de cotización

04

Aclaración técnica y confirmación del alcance

05

Verificación de muestra o primera pieza

06

Ejecución de hitos de producción y calidad

07

Tratamiento de no conformidades y acciones correctivas

08

Preparación para la liberación y la entrega

Cuándo encaja este modelo

Situaciones habituales para este modelo de ejecución en China.

  • Piezas de automoción con métodos de calidad definidos por el cliente
  • Piezas ferroviarias y de transporte con control de primera pieza
  • Producción repetitiva o en serie con cambios controlados

Información necesaria

Información inicial no confidencial para una revisión útil.

  • Plano vigente y estado de revisión
  • Requisitos de material, proceso y prestaciones
  • Cantidad y previsión de pedidos repetidos
  • Calendario objetivo y destino
  • Datos del proveedor, oferta o muestra
  • Requisitos de inspección, documentación y cualificación

Nota sobre cualificaciones y responsabilidad

Morning Sunlight puede aplicar PPAP, inspección de primera pieza y requisitos de calidad del cliente cuando se especifiquen. No declaramos poseer IATF 16949, ISO 22163 ni certificación para fabricar vehículos ferroviarios. Las piezas críticas para la seguridad requieren evaluación individual.

Empiece con el requisito, el plano o el proveedor existente.

Antes de confirmar el alcance revisaremos la ruta, la situación del proveedor, las evidencias necesarias y los límites de responsabilidad.

Envíe sus requisitos